


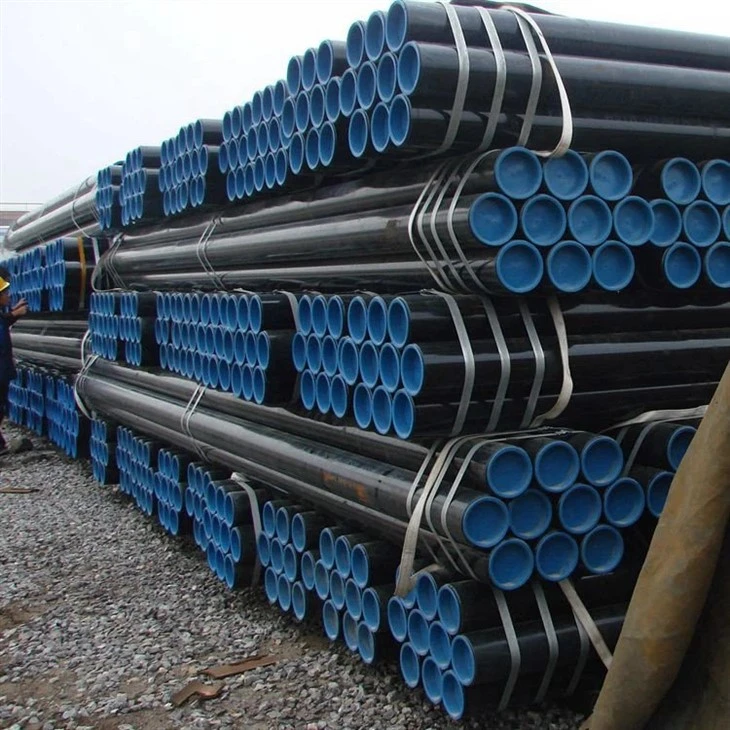


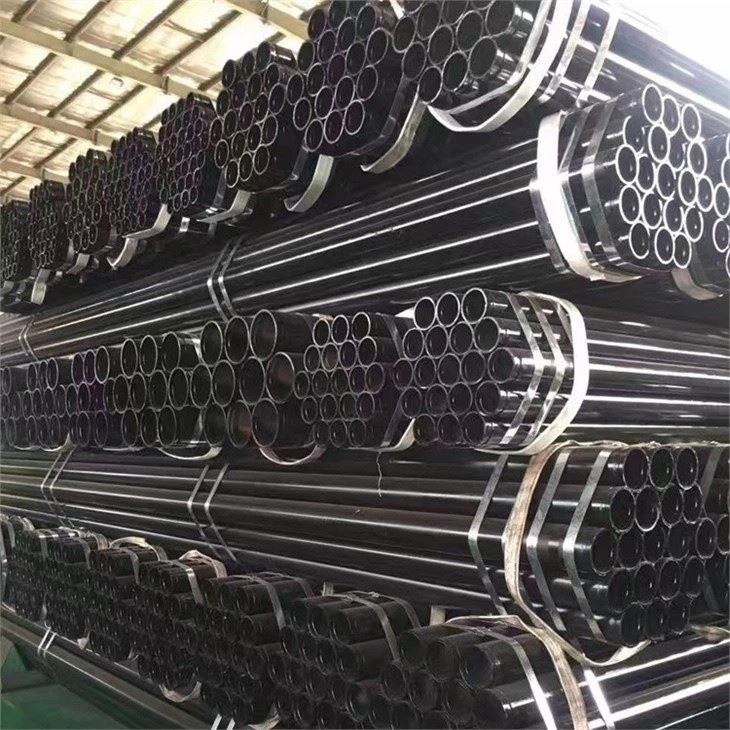
Proces počinje tako što se čvrsti čelični krugovi, ili gredice, seku na određenu dužinu i šalju kroz peć za ponovno zagrijavanje s hodajućim gredama, gdje temperature dostižu skoro 2300 stepeni F. Nakon izlaska iz peći za ponovno zagrijavanje, prethodno zagrijani krugovi se pretvaraju u cijevnu školjku u rotacionom mlinu za probijanje jer se gredice poprečno valjaju između dva valjka u obliku bačve velikom brzinom. Bešavne školjke ulaze u mlin za trnove, gdje se kotrljaju preko zadržanog trna kako bi se osigurala potrebna veličina OD i debljina stijenke za sljedeći proces. Proces se pažljivo prati korišćenjem najsavremenijeg sistema za merenje toplog zida. Školjke se zatim ponovo zagrijavaju za konačno oblikovanje u 24-mlinu za smanjenje rastezanja, gdje se vanjski prečnici formiraju prema preciznim specifikacijama kupaca. Debljina zida se ponovo proverava pomoću sistema za merenje toplog zida. Nakon rotacije i napredovanja na rashladnom ležaju sa pokretnom gredom, cijevi se serijski seku i prenose u prostor za skladištenje u procesu, gdje se njima rukuju pomoću kompjuterski upravljanih portalnih dizalica.


Ultrazvučna inspekcija bešavnih cijevi malog promjera
Ultrazvučna inspekcija je u skladu sa pulsno-eho metodom metodom vodenog jaza. Detekcija protoka se vrši tehnikom ugaonog snopa do sada uzdužnog i poprečnog strujanja na unutrašnjoj i vanjskoj površini cijevi, a mjerenje debljine zida izvodi se tehnikom normalne grede. Pregledava se cijev koja se spiralno prenosi kroz uređaj za ispitivanje.

Popularni tagovi: bešavne cijevi i cijevi, Kina proizvođači, dobavljači, tvornice bešavnih cijevi i cijevi